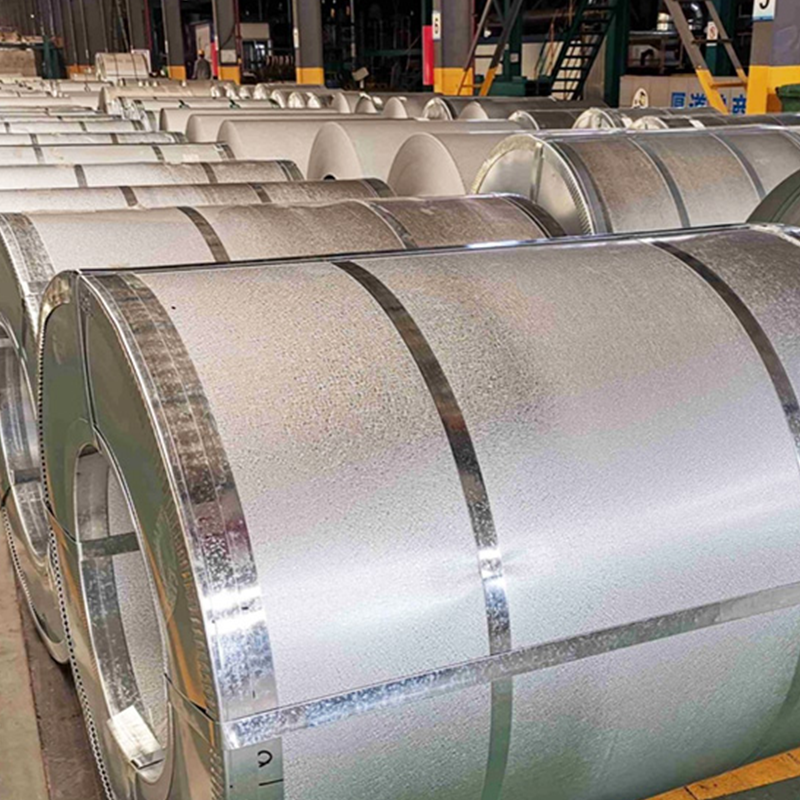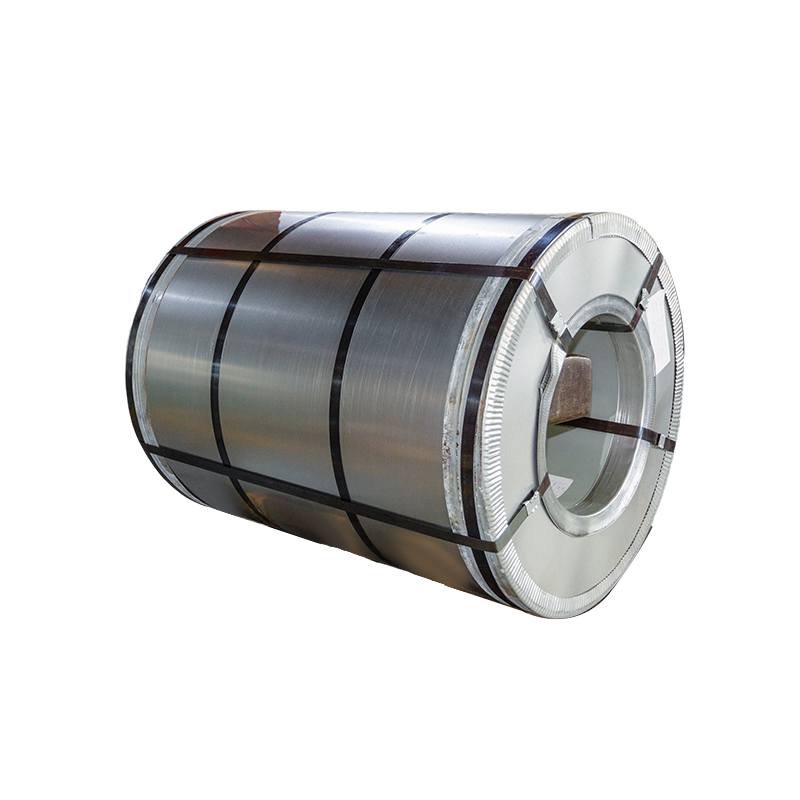


Kawalan Kualiti dalam Pengeluaran Gegelung Keluli Bersalut Warna
Kualiti a gegelung keluli bersalut warna ditentukan oleh interaksi kompleks kualiti substrat, integriti salutan logam, aplikasi salutan organik dan kemasan permukaan. Bagi pengeluar, sistem kawalan kualiti mesti memantau setiap peringkat pengeluaran untuk memastikan produk akhir memenuhi spesifikasi prestasi untuk rintangan kakisan, kebolehbentukan dan penampilan.
Kawalan kualiti untuk gegelung keluli bersalut warna merangkumi pemeriksaan bahan mentah, pemantauan dalam proses dan ujian produk akhir. Parameter utama termasuk ketebalan salutan, lekatan, kekerasan, konsistensi warna dan pengesanan kecacatan permukaan. Kualiti produk akhir bergantung terutamanya pada proses pengeluaran, tetapi pengendalian dan penyimpanan yang tidak betul juga boleh menyebabkan kerosakan yang ketara.
Parameter Kualiti Teras
Prestasi gegelung keluli bersalut warna ditentukan oleh beberapa parameter saling bergantung yang mesti dikawal sepanjang pengeluaran.
Ketebalan Salutan
Untuk aplikasi luaran, ketebalan salutan hadapan hendaklah sekurang-kurangnya 20μm (primer ≥5μm, lapisan atas ≥15μm). Ketebalan yang tidak mencukupi menjejaskan perlindungan kakisan, manakala ketebalan yang berlebihan menyebabkan keretakan dan lekatan yang lemah.
Lekatan & Kebolehbentukan
Kekerasan pensel harus memenuhi standard 2H, dengan prestasi lenturan 180° ≤3T. Parameter ini memastikan salutan kekal utuh semasa operasi membentuk gulungan dan pemprofilan tanpa retak atau delaminasi.
Rintangan Kakisan
Rintangan kabus garam ≥500 jam diperlukan untuk aplikasi luaran. Ujian ini mensimulasikan pendedahan jangka panjang kepada persekitaran yang menghakis dan mengesahkan prestasi perlindungan sistem salutan.
Kaedah Pengukuran Ketebalan Salutan
Pengukuran ketebalan salutan yang tepat adalah penting untuk kawalan kualiti. Jadual berikut meringkaskan kaedah pengukuran utama dan aplikasinya.
| Kaedah | Prinsip | Permohonan | Memusnahkan |
|---|---|---|---|
| Tolok Ketebalan Magnet | Aruhan elektromagnet | Substrat magnetik (keluli) | Tidak merosakkan |
| Tolok Arus Putus Magnetik | Gabungan arus magnet & pusar | Kedua-dua substrat magnet dan bukan magnet | Tidak merosakkan |
| Kaedah Mikrometer | Perbezaan ketebalan sebelum/selepas penyingkiran | Semua jenis substrat | Memusnahkan |
| Mikroskopi Metalurgi | Pengukuran keratan rentas | Ujian timbang tara | Memusnahkan |
Prosedur Pengukuran Piawai
Untuk gegelung bersalut warna tergalvani, membezakan antara lapisan zink dan salutan organik adalah penting, kerana tolok ketebalan magnet standard mengukur jumlah ketebalan lapisan bukan magnet.
- Langkah 1 Ukur jumlah ketebalan "salutan lapisan zink" menggunakan tolok ketebalan magnet di lima lokasi lebih daripada 25mm dari tepi sampel.
- Langkah 2 Keluarkan salutan organik menggunakan penghilang yang tidak menyerang lapisan zink. Ukur sekali lagi di lokasi yang sama untuk mendapatkan ketebalan lapisan zink.
- Langkah 3 Kurangkan ketebalan lapisan zink daripada jumlah ketebalan untuk mendapatkan ketebalan salutan organik.
- Standard Ikuti GB/T 13448-2019 "Kaedah Ujian untuk Helaian dan Jalur Keluli Bersalut Warna" atau ISO 2178 untuk pematuhan antarabangsa.
Matriks Kawalan Kualiti: Penunjuk Prestasi Utama
Perbandingan berikut memberikan gambaran keseluruhan berstruktur bagi parameter kualiti kritikal untuk gegelung keluli bersalut warna.
| Parameter | Piawaian Penerimaan | Kaedah Pengukuran | Kesan terhadap Prestasi |
|---|---|---|---|
| Ketebalan Salutan (Front) | ≥20μm | Tolok magnet / Mikrometer | Perlindungan kakisan, ketahanan |
| Kekerasan Pensel | ≥2H | Ujian kekerasan pensel | Ketahanan calar, haus |
| Bengkok 180° | ≤3T | Ujian T-bengkok | Kebolehbentukan, rintangan retak |
| Rintangan Kesan | ≥9J | Ujian kesan | Mengendalikan ketahanan |
| Rintangan Kabus Garam | ≥500j | Ruang semburan garam | Perlindungan kakisan jangka panjang |
| Perbezaan Warna | <3ΔE | Spektrofotometer | Konsistensi estetik |
| 60° Kilat | >60 | Meter kilauan | Penampilan visual |
Kawalan Kualiti Dalam Proses
Semasa pembuatan, langkah kawalan kualiti dalam proses yang ketat mengesan dan membetulkan potensi isu dengan segera . Titik kawalan utama termasuk:
- Aplikasi Salutan Ketebalan salutan dipantau secara berterusan menggunakan kaedah ujian tidak merosakkan. Kedua-dua kelajuan salutan dan suhu dikawal, kerana suhu yang tidak betul boleh mengakibatkan salutan dengan sifat fizikal yang lemah.
- Pemeriksaan Permukaan Pemeriksaan visual mengesan kecacatan permukaan seperti calar, penyok atau lubang jarum. Sistem pemeriksaan automatik menggunakan kamera dan penderia mengimbas permukaan pada kelajuan tinggi untuk mengesan walaupun penyelewengan terkecil.
- Ujian Lekatan Ujian potong silang dan hentaman mengesahkan kekuatan ikatan antara salutan dan substrat, memastikan salutan kekal utuh semasa operasi membentuk.
Kecacatan dan Pencegahan Permukaan Biasa
Kecacatan permukaan boleh menjejaskan penampilan dan prestasi gegelung keluli bersalut warna. Kesedaran tentang kecacatan biasa membolehkan pencegahan proaktif.
- calar Disebabkan oleh pengendalian yang tidak betul atau sentuhan dengan objek tajam semasa pemprosesan. Cegah melalui pengendalian yang teliti dan menggunakan bahan pelindung.
- Lubang jarum Lubang kecil dalam salutan yang mendedahkan substrat kepada kakisan. Dikawal melalui aplikasi salutan yang konsisten dan pengawetan yang betul.
- Kulit Jeruk Tekstur permukaan tidak rata disebabkan oleh aliran salutan yang tidak betul atau keadaan pengawetan. Dikawal melalui formulasi salutan yang dioptimumkan dan parameter proses.
- Perbezaan Warna Variasi warna antara kelompok atau dalam satu gegelung. Dikawal melalui penyebaran pigmen yang tepat dan sistem padanan warna.
Keperluan Penyimpanan dan Pengendalian
Penyimpanan yang betul adalah penting untuk mengekalkan kualiti gegelung keluli bersalut warna selepas pengeluaran. Penyimpanan yang tidak betul boleh menyebabkan kerosakan salutan, berkarat dan mengelupas.
- Persekitaran Simpan di kawasan kering, berventilasi baik dengan kelembapan di bawah 70% dan suhu antara 5°C dan 40°C. Elakkan turun naik suhu yang melampau yang boleh menyebabkan pemeluwapan.
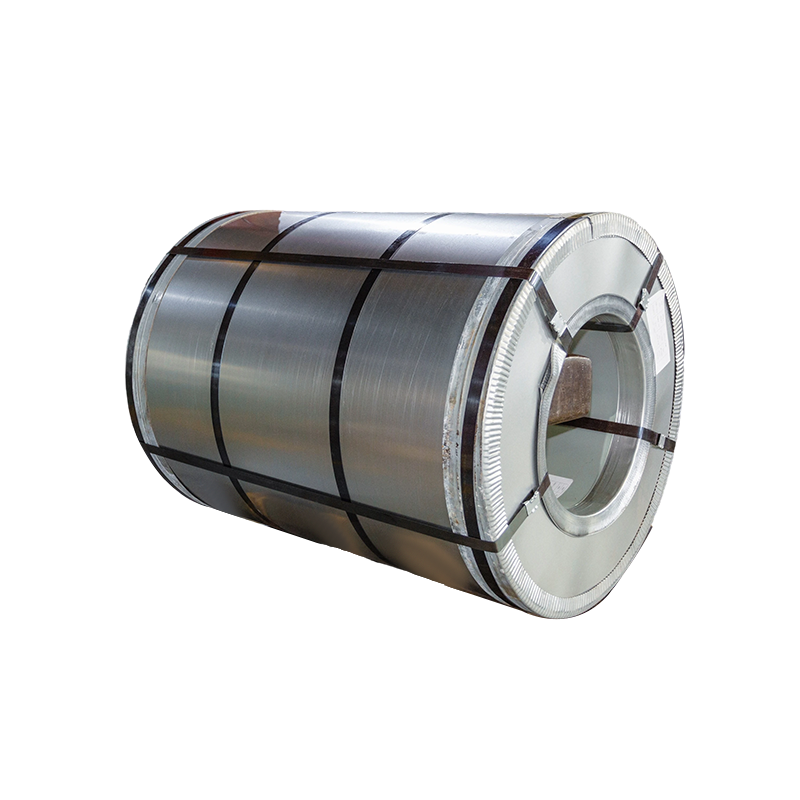
- Kedudukan Gegelung mesti disimpan secara menegak (berdiri) pada pelana kayu atau plastik khusus. Bahagian bawah gegelung hendaklah sekurang-kurangnya 10cm di atas tanah.
- Menyusun Hadkan tindanan kepada maksimum 3 lapisan. Gunakan pad kayu yang kering dan bersih di antara lapisan untuk mengagihkan tekanan secara sama rata. Kekalkan jurang sekurang-kurangnya 10cm antara gegelung bersebelahan.
- Pengendalian Gunakan forklift gegelung khusus atau cangkuk C. Jangan gunakan tali dawai untuk mengangkat, kerana ini boleh mengubah bentuk gegelung dan merosakkan salutan.
- Pembungkusan Asli Pastikan pembungkusan asal utuh semasa penyimpanan. Jika pembungkusan dibuka untuk pemeriksaan, pulihkannya dengan segera.
Kesimpulan
Kawalan kualiti untuk gegelung keluli bersalut warnas ialah proses menyeluruh merangkumi pemilihan substrat, aplikasi salutan, pemeriksaan permukaan, dan penyimpanan yang betul. Parameter kualiti utama termasuk ketebalan salutan (≥20μm), lekatan (kekerasan pensel 2H), kebolehbentukan (lentur ≤3T), dan rintangan kakisan (≥500j kabus garam).
Pengukuran yang tepat menggunakan tolok ketebalan magnetik, kaedah mikrometer atau mikroskop metalurgi memastikan kualiti yang konsisten. Sistem pemeriksaan dalam proses mengesan kecacatan lebih awal, manakala penyimpanan dan pengendalian yang betul menghalang kerosakan selepas pengeluaran. Apabila semua elemen kawalan kualiti dilaksanakan dengan betul, gegelung keluli bersalut warna memberikan prestasi yang boleh dipercayai dengan hayat perkhidmatan antara 7-25 tahun bergantung pada sistem salutan yang dipilih.
Soalan Lazim
Ketebalan salutan hadapan minimum untuk aplikasi luaran ialah 20μm, terdiri daripada primer (≥5μm) dan lapisan atas (≥15μm). Ketebalan yang tidak mencukupi menjejaskan perlindungan kakisan dan hayat perkhidmatan.
Ketebalan salutan boleh diukur menggunakan kaedah bukan musnah (tolok ketebalan magnetik, tolok arus pusaran magnetik) atau kaedah pemusnah (mikrometer, mikroskop metalurgi). Untuk gegelung tergalvani, lapisan zink dan salutan organik mesti diukur secara berasingan.
Julat suhu penyimpanan yang disyorkan ialah 5°C hingga 40°C dengan kelembapan relatif di bawah 70%. Elakkan turun naik suhu yang melampau yang boleh menyebabkan pemeluwapan dan merosakkan salutan.
Gegelung keluli bersalut warna mesti disimpan secara menegak (berdiri) kerana penyimpanan mendatar boleh menyebabkan ubah bentuk, keruntuhan gegelung dan kerosakan salutan. Storan menegak juga mengurangkan risiko tekanan tindanan yang merosakkan salutan.
Menyusun should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Standard utama di China ialah GB/T 13448-2019 "Kaedah Ujian untuk Helaian dan Jalur Keluli Bersalut Warna." Piawaian antarabangsa termasuk piawaian ISO 2178 dan ASTM untuk pengukuran ketebalan dan ujian prestasi.
Salutan adalah kos pengeluaran yang ketara. Setiap mikron ketebalan salutan mewakili kira-kira $1 juta dalam kos bahan untuk pengeluar berskala besar. Kawalan ketebalan yang tepat boleh menjimatkan kos yang ketara sambil mengekalkan kualiti.
Untuk aplikasi luaran, rintangan kabus garam sekurang-kurangnya 500 jam diperlukan. Ujian ini mengesahkan keupayaan salutan untuk melindungi substrat keluli dalam persekitaran yang menghakis seperti zon pantai atau perindustrian.